Positionieren mit handeingabe – HEIDENHAIN TNC 122 User Manual Benutzerhandbuch
Seite 23
4
Positionieren mit Handeingabe
TNC 122
23
Positionieren mit Handeingabe
Bei vielen Bearbeitungen lohnt es sich nicht, die Bearbeitungs-
schritte in einem NC-Programm zu speichern, zum Beispiel für ein-
malige Bearbeitungsvorgänge oder einfache Werkstückgeometrien.
In der Betriebsart POSITIONIEREN MIT HANDEINGABE geben Sie
alle Angaben direkt in die TNC ein, die Sie sonst in einem
Bearbeitungsprogramm speichern würden.
Einfache Fräs- und Bohrbearbeitungen
In der Betriebsart POSITIONIEREN MIT HANDEINGABE geben Sie
folgende Angaben zur Soll-Position von Hand ein:
•
Koordinatenachse
•
Koordinatenwert
•
Radiuskorrektur
Die TNC fährt dann das Werkzeug auf die gewünschte Position.
Bohrbilder
In der Betriebsart POSITIONIEREN MIT HANDEINGABE können
Sie auch die TNC-„Zyklen“ (siehe Kapitel 5) nutzen:
•
Lochkreis
•
Lochreihen
Bevor Sie das Werkstück bearbeiten
⇒
⇒
⇒
⇒
⇒ Setzen Sie das Werkzeug ein.
⇒
⇒
⇒
⇒
⇒ Positionieren Sie das Werkzeug so vor, daß Werkstück und
Werkzeug beim Anfahren nicht beschädigt werden können.
⇒
⇒
⇒
⇒
⇒ Wählen Sie einen geeigneten Vorschub F.
⇒
⇒
⇒
⇒
⇒ Wählen Sie eine geeignete Spindeldrehzahl S.
⇒
⇒
⇒
⇒
⇒ Schalten Sie die Spindel ein, z.B. mit der Zusatz-Funktion M3.
Werkzeug-Radius berücksichtigen
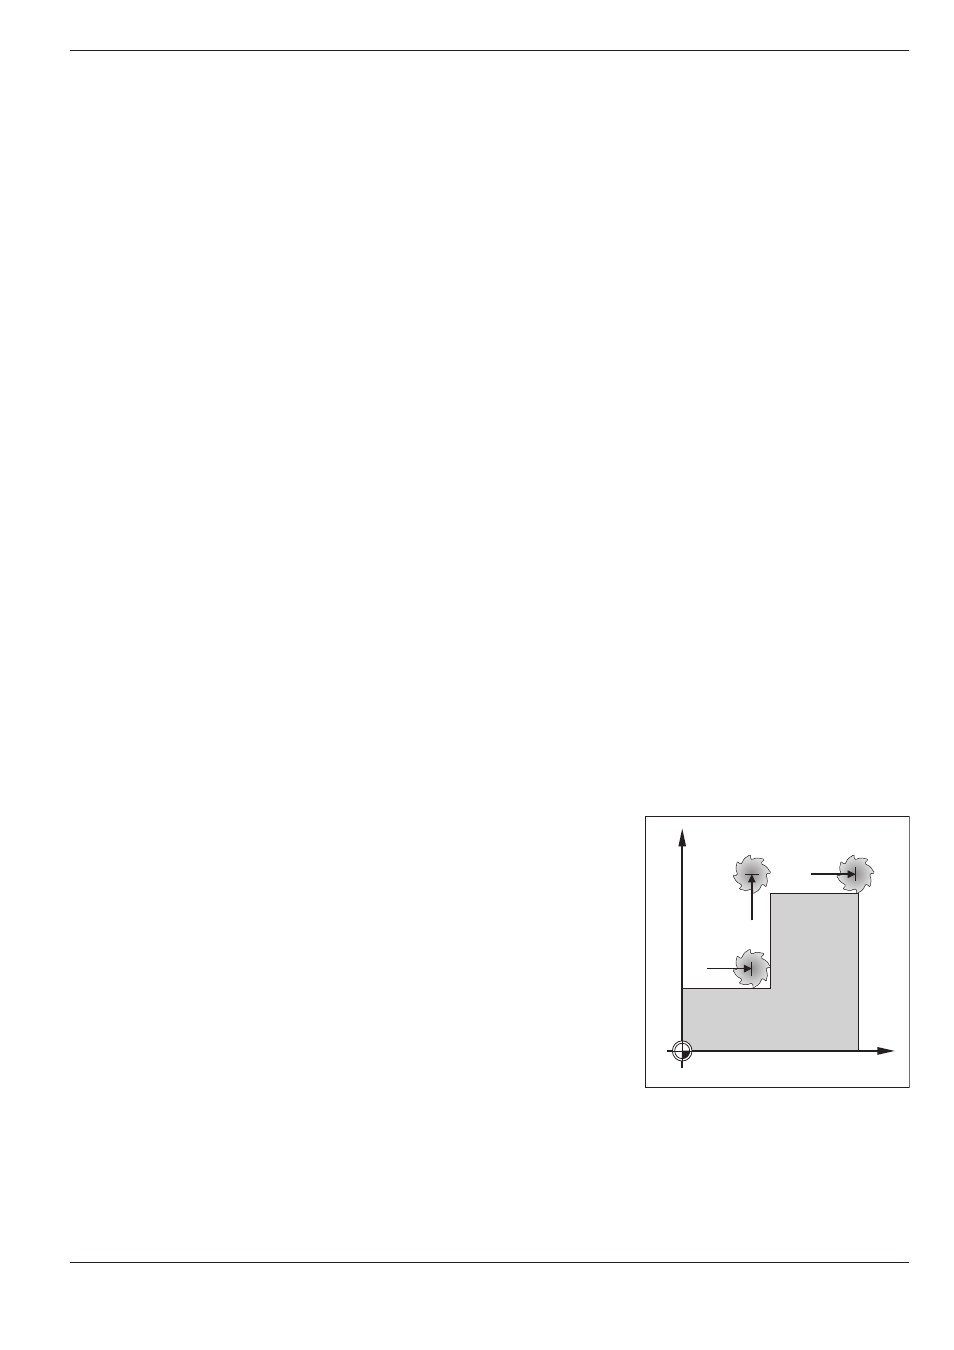
Die TNC kann den Werkzeug-Radius korrigieren (siehe Bild 4.1).
Zeichnungsmaße können Sie dann direkt eingeben:
Die TNC verlängert (R+) oder verkürzt (R–) den Fahrweg
automatisch um den Werkzeug-Radius.
Werkzeug-Daten eingeben
⇒
⇒
⇒
⇒
⇒ Drücken Sie die Taste TOOL DEF
⇒
⇒
⇒
⇒
⇒ Geben Sie nacheinander Werkzeug-Radius, -Länge und die
Werkzeug-Achse ein.
4
R–
R+
Y
X
R0
Bild 4.1:
Werkzeugradius-Korrektur