Legierter stahl, Plasma h35 / n, Sekundärgas 130 a schneiden – Hypertherm HPR260 Auto Gas Benutzerhandbuch
Seite 266
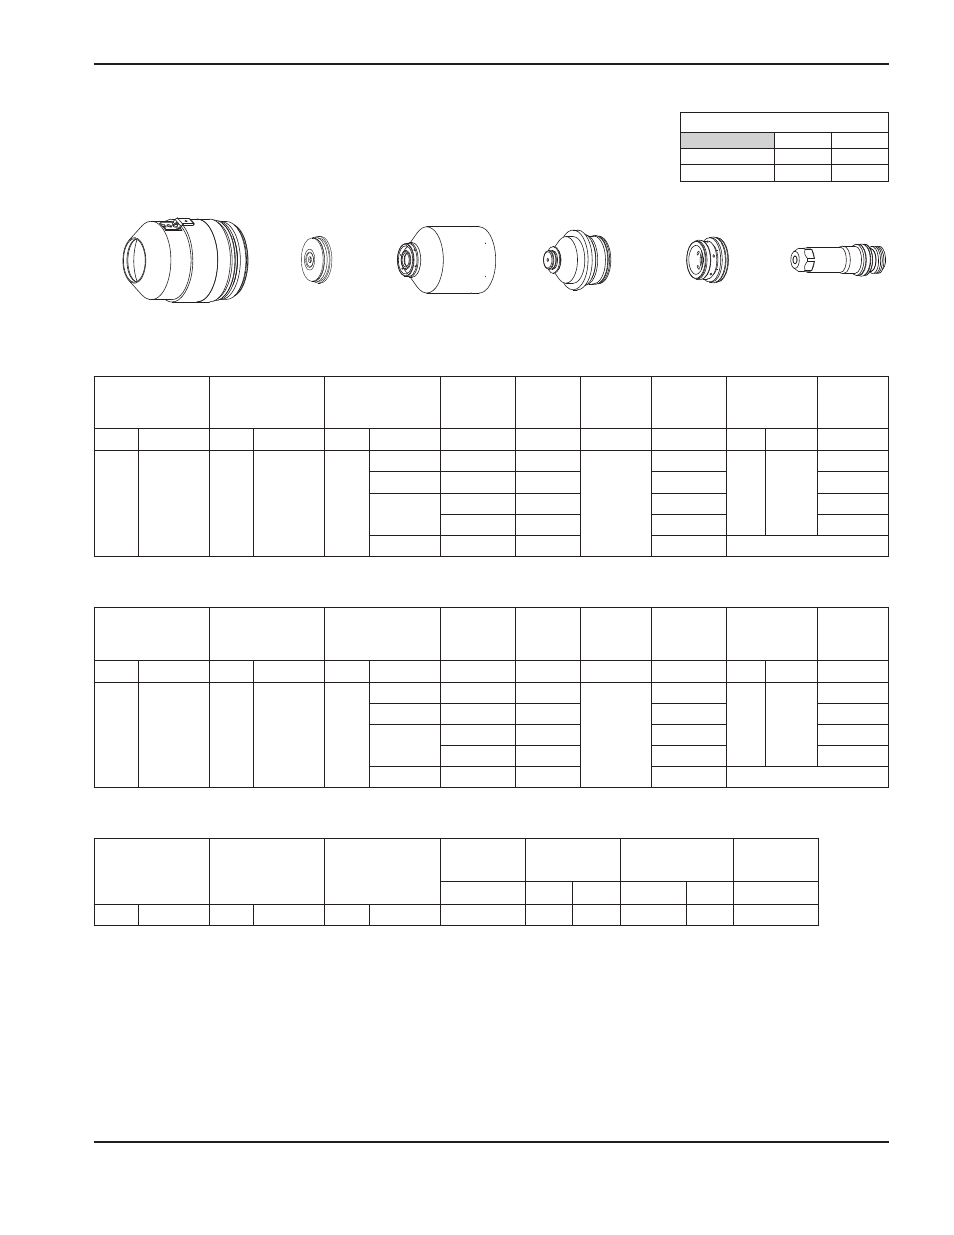
ANHANG C – TABELLEN FÜR DAS SCHNEIDEN FÜR VORHERIGE ANLAGENÄNDERUNGEN
HPR260 Auto-Gas Betriebsanleitung
c-11
220198
220173
220307
220304
220179
220197
Anmerkung: Dieses Verfahren erzeugt eine glattere, glänzendere Schnittkante mit weniger Bartbildung,
aber größeren Schnittwinkelschwankungen, als das 130A, N
2
/N
2
-Verfahren.
Legierter Stahl
Plasma H35 / N
2
Sekundärgas
130 A Schneiden
Metrisches maßsystem
Englisches maßsystem
Gase
auswählen
Vorströmung
einstellen
Betriebsdurchfluss
einstellen
Material-
dicke
Lichtbogen
Spannung
Abstand
Brenner zum
Werkstück
Schneid-
geschwindig-
keit
Anfangs-
lochstechhöhe
Lochstech
Verzögerung
Plasma Sekundärgas Plasma Sekundärgas Plasma Sekundärgas
mm
V
mm
mm/m
mm
faktor % Sekunden
H35
N
2
19
38
75
54
10
154
4,5
980
7,7
170
0,3
42
12
158
820
0,5
27
15
162
580
0,8
20
165
360
1,3
20
25
172
260
—
Gase
auswählen
Vorströmung
einstellen
Betriebsdurchfluss
einstellen
Material-
dicke
Lichtbogen
Spannung
Abstand
Brenner zum
Werkstück
Schneid-
geschwindig-
keit
Anfangs-
lochstechhöhe
Lochstech
Verzögerung
Plasma Sekundärgas Plasma Sekundärgas Plasma Sekundärgas
zoll
V
zoll
ipm
zoll
faktor % Sekunden
H35
N
2
19
38
75
54
3/8
154
0.180
40
0.310
170
0.3
42
1/2
158
30
0.5
27
5/8
162
20
0.8
3/4
165
15
1.3
20
1
172
10
—
Durchflußmengen – lpm/scfh
H35
N
2
Vorströmung
0 / 0
76 / 160
Betriebsströmung
26 / 54
68 / 144
Gase
auswählen
Vorströmung
einstellen
Betriebsdurchfluss
einstellen
Stromstärke
Abstand Brenner
zum Werkstück
Markierungs-
geschwindigkeit
Lichtbogen
Spannung
A
mm
zoll
mm/min
ipm
V
N
2
N
2
10
10
10
10
18
2,5
0.100
6350
250
130
Markierung