2 unterprogramme 150, 2 unterprogramme – HEIDENHAIN TNC 407 (280 580) ISO Programming Benutzerhandbuch
Seite 156
9 Programmieren: Unterprogramme und Programmteil-Wiederholungen
150
9.2 Unt
er
pr
ogr
amme
9.1 Unterprogramme und Programmteil-
Wiederholungen kennzeichnen
Einmal programmierte Bearbeitungsschritte können Sie mit Unterpro-
grammen und Programmteil-Wiederholungen wiederholt ausführen
lassen.
Label
Unterprogramme und Programmteil-Wiederholungen beginnen im
Bearbeitungsprogramm mit der Funktion G98 L. L ist eine Abkürzung
für Label (engl. für Marke, Kennzeichnung).
Label erhalten eine Nummer zwischen 1 und 254. Jede Label-Nummer
dürfen Sie im Programm nur einmal vergeben mit G98.
Label 0 (G98 L0) kennzeichnet ein Unterprogramm-Ende und darf
deshalb beliebig oft verwendet werden.
9.2 Unterprogramme
Arbeitsweise
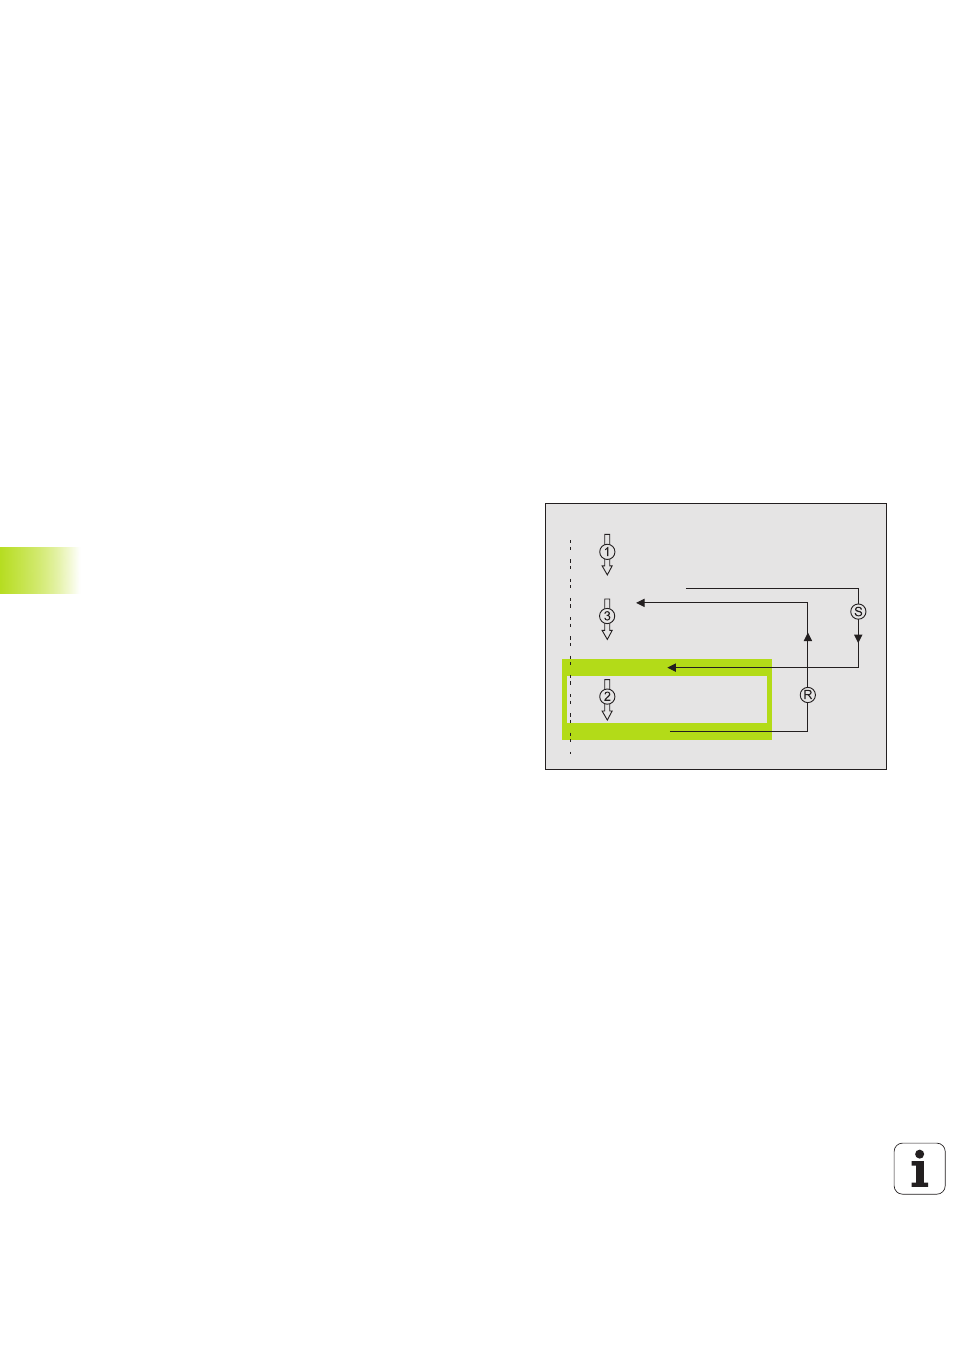
1 Die TNC führt das Bearbeitungs-Programm bis zu einem Unterpro-
gramm-Aufruf Ln,0 aus. n ist eine beliebige Label-Nummer
2 Ab dieser Stelle arbeitet die TNC das aufgerufene Unterprogramm
bis zum Unterprogramm-Ende G98 L0 ab
3 Danach führt die TNC das Bearbeitungs-Programm mit dem Satz
fort, der auf den Unterprogramm-Aufruf Ln,0 folgt
Programmier-Hinweise
■
Ein Hauptprogramm kann bis zu 254 Unterprogramme enthalten
■
Sie können Unterprogramme in beliebiger Reihenfolge beliebig oft
aufrufen
■
Ein Unterprogramm darf sich nicht selbst aufrufen
■
Unterprogramme ans Ende des Hauptprogramms (hinter dem Satz
mit M2 bzw. M30) programmieren
■
Wenn Unterprogramme im Bearbeitungs-Programm vor dem Satz
mit M02 oder M30 stehen, dann werden sie ohne Aufruf minde-
stens einmal abgearbeitet
% ...
L1,0
G00 Z+100 M2
G98 L1 *
G98 L0 *
N99999 % ...