HEIDENHAIN TNC 426 (280 474) Benutzerhandbuch
Seite 329
HEIDENHAIN TNC 426, TNC 430
313
11
.4 Pr
ogr
ammlauf
11.4 Programmlauf
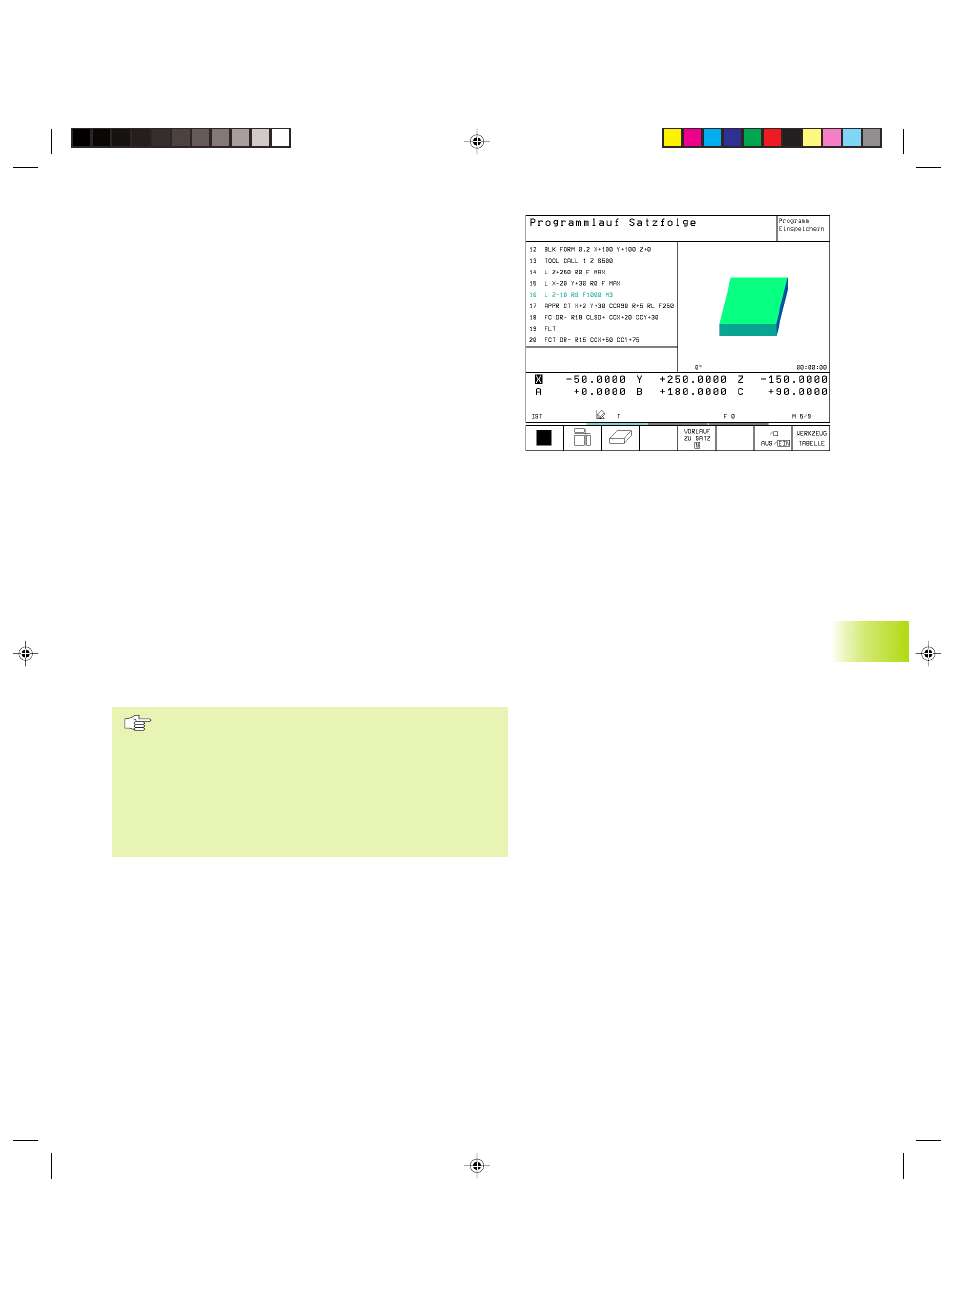
In der Betriebsart Programmlauf Satzfolge führt die TNC ein Bearbei-
tungs-Programm kontinuierlich bis zum Programm-Ende oder bis zu
einer Unterbrechung aus.
In der Betriebsart Programmlauf Einzelsatz führt die TNC jeden Satz
nach Drücken der externen START-Taste einzeln aus.
Die folgenden TNC-Funktionen können Sie in den Programmlauf-
Betriebsarten nutzen:
■
Programmlauf unterbrechen
■
Programmlauf ab bestimmtem Satz
■
Sätze überspringen
■
Werkzeug-Tabelle TOOL.T editieren
■
Q-Parameter kontrollieren und ändern
■
Handrad-Positionierung überlagern
■
Funktionen für die grafische Darstellung
■
Zusätzliche Status-Anzeige
Bearbeitungs-Programm ausführen
Vorbereitung
1 Werkstück auf dem Maschinentisch aufspannen
2 Bezugspunkt setzen
3 Benötigte Tabellen und Paletten–Dateien wählen (Status M)
4 Bearbeitungs-Programm wählen (Status M)
Vorschub und Spindeldrehzahl können Sie mit den
Override-Drehknöpfen ändern.
Über den Softkey FMAX können Sie die Eilgang-Ge-
schwindigkeit reduzieren, wenn Sie das NC-Programm
einfahren wollen. Der eingegebene Wert ist auch nach
dem Aus- /Einschalten der Maschine aktiv. Um die
ursprüngliche Eilgang-Geschwindigkeit wiederherzustel-
len, müssen Sie den entsprechenden Zahlenwert wieder
eingeben.
Programmlauf Satzfolge
ú
Bearbeitungs-Programm mit externer Start-Taste starten
Programmlauf Einzelsatz
ú
Jeden Satz des Bearbeitungs-Programms mit der externen Start-
Taste einzeln starten
NKAP11.PM6
28.06.2006, 12:42
313