3 w e rk z eug-k or rekt ur – HEIDENHAIN TNC 426B (280 472) ISO programming Benutzerhandbuch
Seite 107
91
HEIDENHAIN TNC 410, TNC 426, TNC 430
Werkzeug-Radiuskorrektur
Der Programm-Satz für eine Werkzeug-Bewegung enthält
■
G41 oder G42 für eine Radiuskorrektur
■
G43 oder G44, für eine Radiuskorrektur bei einer achsparallelen
Verfahrbewegung
■
G40, wenn keine Radiuskorrektur ausgeführt werden soll
Die Radiuskorrektur wirkt, sobald ein Werkzeug aufgerufen und in
der Bearbeitungsebene mit G41 oder G42 verfahren wird.
Die TNC hebt die Radiuskorrektur automatisch auf wenn Sie:
■
einen Positioniersatz mit G40 programmieren
■
einen Programm-Aufruf mit %... programmieren
■
ein neues Programm anwählen
Bei der Radiuskorrektur werden Delta-Werte sowohl aus dem
T-Satz als auch aus der Werkzeug-Tabelle berücksichtigt:
Korrekturwert = R + DR
T
+ DR
TAB
mit
R
Werkzeug-Radius R aus G99-Satz oder Werkzeug-
Tabelle
DR
T
Aufmaß DR für Radius aus T-Satz (von der
Positionsanzeige nicht berücksichtigt)
DR
TAB
Aufmaß DR für Radius aus der Werkzeug-Tabelle
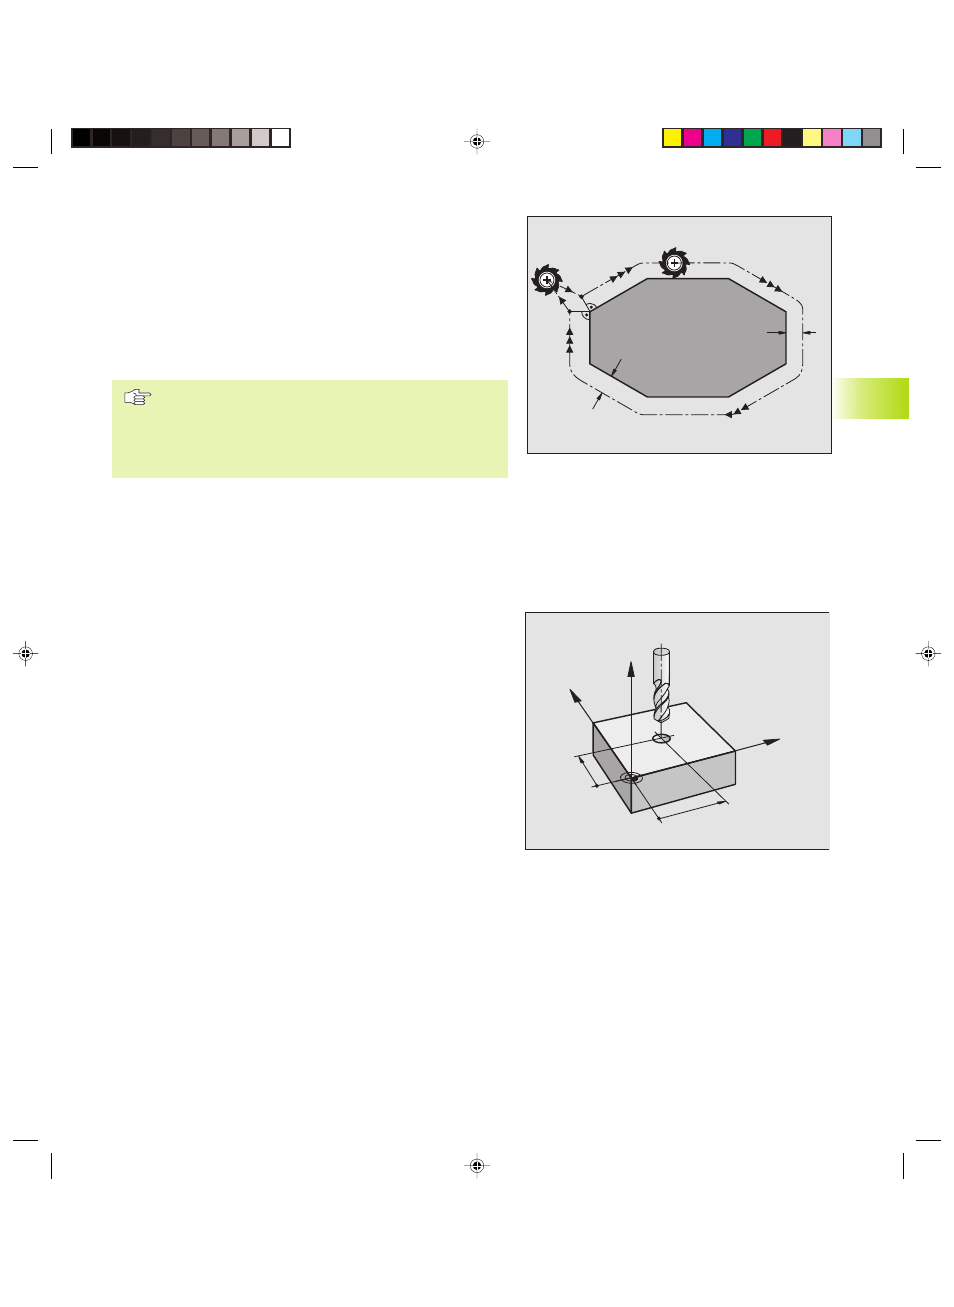
Bahnbewegungen ohne Radiuskorrektur: G40
Das Werkzeug verfährt in der Bearbeitungsebene mit seinem Mittel-
punkt auf der programmierten Bahn, bzw. auf die programmierten
Koordinaten.
Anwendung: Bohren, Vorpositionieren
Siehe Bild rechts.
5
.3
W
e
rk
z
eug-K
or
rekt
ur
Y
X
Z
X
Y
R
R
G40
G41
Fkap5.pm6
29.06.2006, 07:35
91