7 sl -zyklen gr uppe ii (nic ht tnc 41 0) – HEIDENHAIN TNC 426B (280 472) ISO programming Benutzerhandbuch
Seite 222
8 Programmieren: Zyklen
206
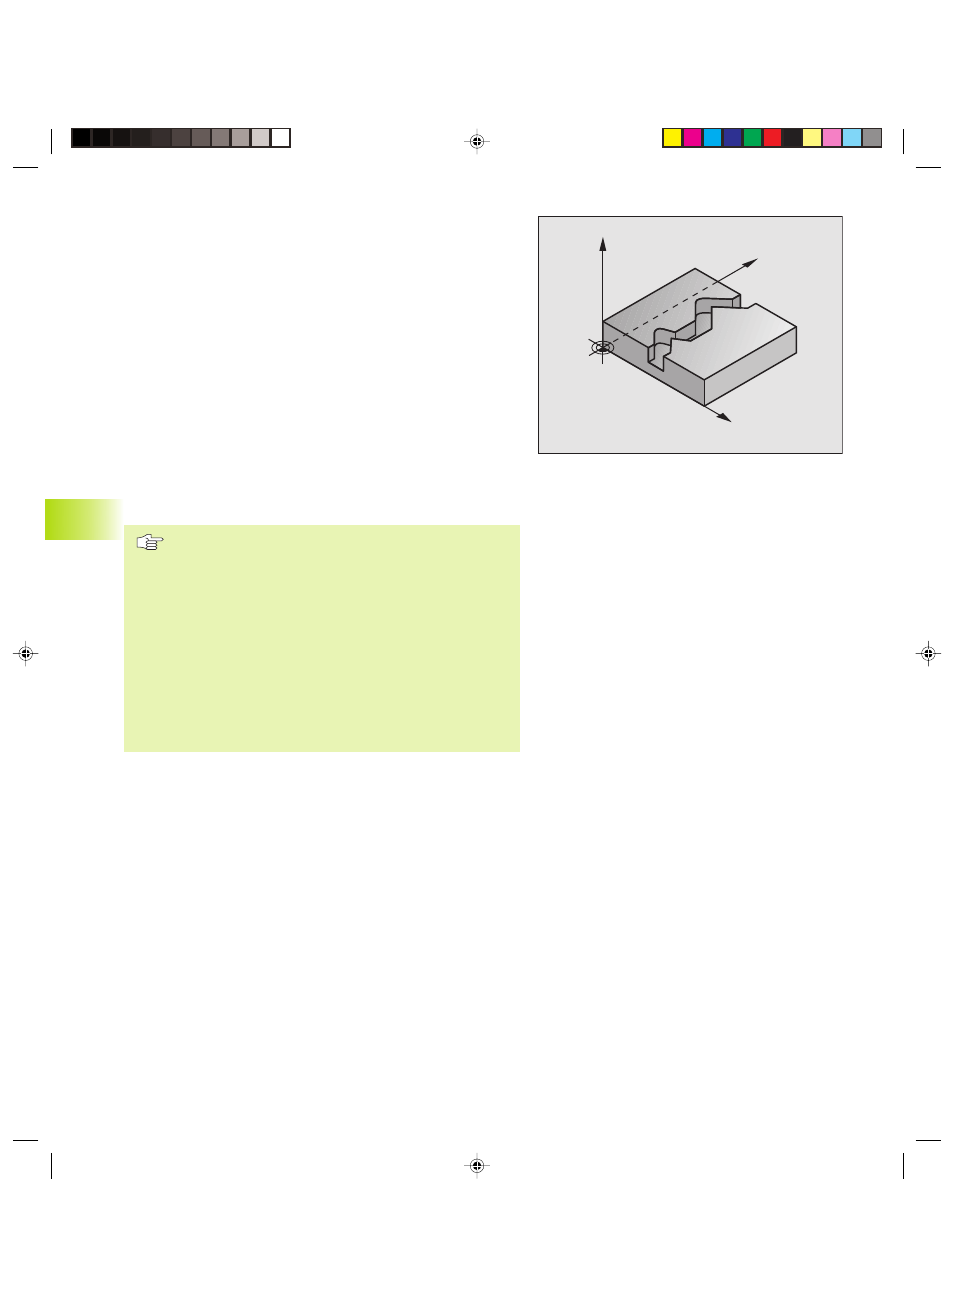
KONTUR-ZUG (Zyklus G125)
Mit diesem Zyklus lassen sich zusammen mit Zyklus G37 KONTUR -
„offene“ Konturen bearbeiten: Konturbeginn und -ende fallen nicht
zusammen.
Der Zyklus G125 KONTUR-ZUG bietet gegenüber der Bearbeitung
einer offenen Kontur mit Positioniersätzen erhebliche Vorteile:
■
Die TNC überwacht die Bearbeitung auf Hinterschneidungen und
Konturverletzungen. Kontur mit der Test-Grafik überprüfen
■
Ist der Werkzeug-Radius zu groß, so muß die Kontur an Innenecken
eventuell nachbearbeitet werden
■
Die Bearbeitung läßt sich durchgehend im Gleich- oder Gegenlauf
ausführen. Die Fräsart bleibt sogar erhalten, wenn Konturen
gespiegelt werden
■
Bei mehreren Zustellungen kann die TNC das Werkzeug hin und
her verfahren: Dadurch verringert sich die Bearbeitungszeit
■
Sie können Aufmaße eingeben, um in mehreren Arbeitsgängen zu
schruppen und zu schlichten
Beachten Sie vor dem Programmieren
Das Vorzeichen des Parameters Tiefe legt die Arbeits-
richtung fest.
Die TNC berücksichtigt nur das erste Label aus Zyklus G37
KONTUR.
Der Speicher für einen SL-Zyklus ist begrenzt. Sie können in
einem SL-Zyklus z.B. maximal 128 Geraden-Sätze program-
mieren.
Zyklus G120 KONTUR-DATEN wird nicht benötigt.
Direkt nach Zyklus G125 programmierte Positionen im
Kettenmaß beziehen sich auf die Position des Werkzeugs
am Zyklus-Ende.
8.7 SL
-Zyklen Gr
uppe II (nic
ht
TNC 41
0)
Y
X
Z
Kkap8.pm6
29.06.2006, 07:35
206