1 1 f räszyklen – HEIDENHAIN CNC Pilot 4290 Benutzerhandbuch
Seite 165
HEIDENHAIN CNC PILOT 4290
153
Fortsetzung nächste Seite
Parameter
Q:
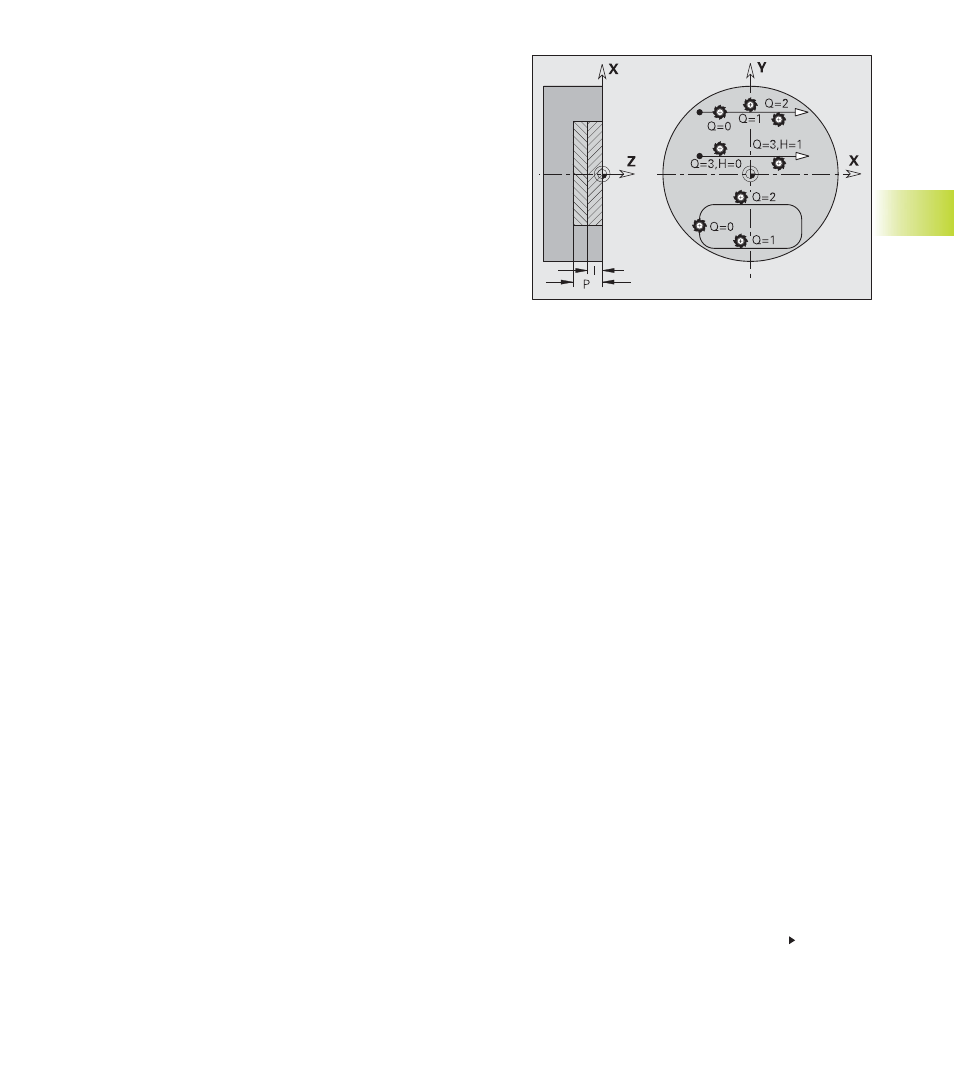
Zyklustyp (= Fräsort)
■
Q=0: Fräsermittelpunkt auf der Kontur (ohne FRK)
■
Q=1 – geschlossene Kontur: Innenfräsen
■
Q=1 – offene Kontur: links in Bearbeitungsrichtung
■
Q=2 – geschlossene Kontur: Außenfräsen
■
Q=2 – offene Kontur: rechts in Bearbeitungsrichtung
■
Q=3 (bei offenen Konturen): abhängig von der „Fräslaufrich-
tung H“ und der Drehrichtung des Fräsers wird links oder
rechts der Kontur gefräst (siehe Tabelle)
NS:
Satznummer – Anfang Konturabschnitt
■
Figuren: Satznummer der Figur
■
„freie Kontur“: erstes Konturelement (nicht Startpunkt)
NE:
Satznummer – Ende Konturabschnitt
■
Figuren, geschlossene Konturen: keine Eingabe
■
offene Konturen: letztes zu Konturelement
■
Kontur besteht aus einem Element: Eingabe entfällt
H:
Fräslaufrichtung – default: 0
■
H=0: Gegenlauf
■
H=1: Gleichlauf
I:
(maximale) Zustellung – default: Fräsen in einer Zustellung
F:
Zustellvorschub (Tiefenzustellung) – default: aktiver Vorschub
E:
reduzierter Vorschub für zirkulare Elemente – default: aktueller
Vorschub
R:
Radius Ein-/Ausfahrbogen – default: 0
■
R=0: Konturelement wird direkt angefahren; Zustellung auf
Anfahrpunkt oberhalb der Fräsebene – danach senkrechte Tie-
fen-Zustellung
■
R>0: Fräser fährt Ein-/Ausfahrbogen, der tangential an das
Konturelement anschließt
■
R<0 bei Innenecken: Fräser fährt Ein-/Ausfahrbogen, der tan-
gential an das Konturelement anschließt
■
R<0 bei Außenecken: Konturelement wird tangential linear
an-/abgefahren
P:
Frästiefe
■
Fräsen, Schlichten – default: Frästiefe aus der Konturbe-
schreibung
■
Entgraten: Eintauchtiefe des Werkzeugs
K:
Rückzugsebene – default: zurück zur Startposition
■
Stirn- oder Rückseite: Rückzugsposition in Z-Richtung
■
Mantelfläche: Rückzugsposition in X-Richtung (Durchmesser-
maß)
B:
Fasenbreite beim Entgraten der Oberkanten (Vorzeichen ohne
Bedeutung)
J:
Vorbearbeitungsdurchmesser (Fräserdurchmesser aus der
Fräsbearbeitung)
■
erforderlich beim Entgraten offener Konturen
■
entfällt, wenn Durchmesser Entgrat- und Fräswerkzeug
gleich
D, V: Anfang, Ende Element-Nummer bei Figuren (nur wenn Teil-
figuren bearbeitet werden)
Element-Nummern bei Figuren:
Kontur-Beschreibungsrichtung bei Figuren: „gegen
den Uhrzeigersinn“.
■
Rechtecke, Vielecke und lineare Nut: der „Lage-
winkel“ (Winkel zur Längsachse, bzw. zu einer
Vieleckseite) zeigt auf das erste Konturelement
■
Zirkulare Nut: der größere Kreisbogen ist das er-
ste Konturelement
■
Vollkreis: der obere Halbkreis ist das erste Kontur-
element
4.1
1 F
räszyklen