Unit „schruppen konturparallel icp, 2 units – sc hr uppen – HEIDENHAIN SW 54843x-03 DIN Programming Benutzerhandbuch
Seite 69
HEIDENHAIN MANUALplus 620, CNC PILOT 640
67
2.2
Units
–
Sc
hr
uppen
Unit „Schruppen konturparallel ICP“
Die Unit zerspant die im Abschnitt FERTIGTEIL beschriebene Kontur
von „NS nach NE“ konturparallel. Wird in FK eine Hilfskontur
angegeben, wird diese verwendet.
Unitname: G830_ICP / Zyklus: G830 (siehe Seite 274)
Zugriff zur Technologie-Datenbank:
Bearbeitungsart: Schruppen
beeinflusste Parameter: F, S, E, P
Formular Kontur
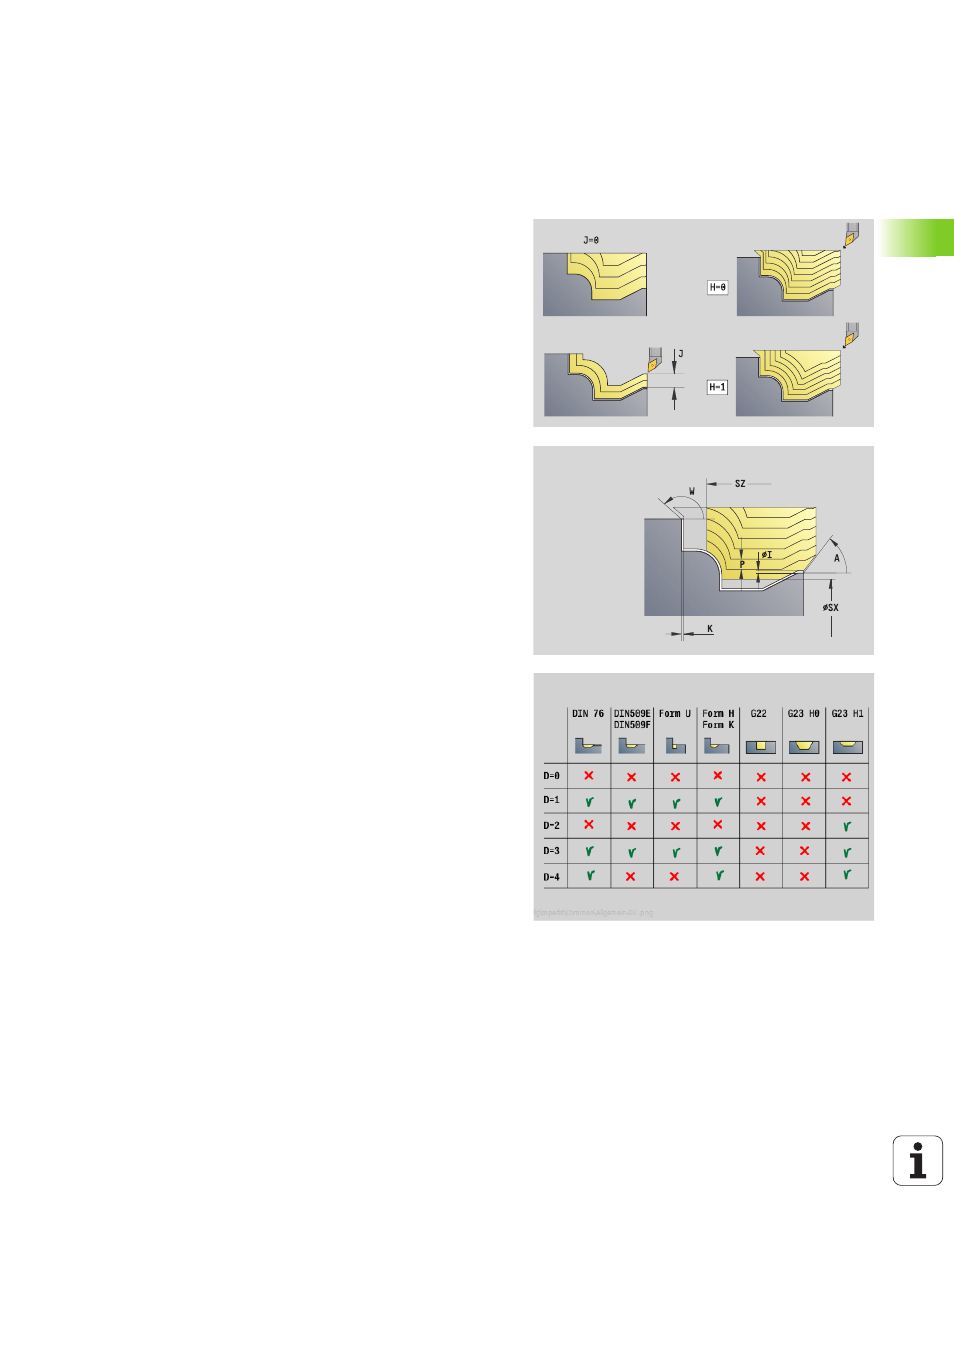
J
Rohteilaufmaß (Radiusmaß) – nur aktiv, wenn kein Rohteil
definiert ist.
B
Konturberechnung
0: automatisch
1: Werkzeug links (G41)
2: Werkzeug rechts (G42)
weitere Parameter Formular Kontur: siehe Seite 60
Formular Zyklus
P
Maximale Zustellung
I, K
Aufmaß in X-, Z-Richtung (I: Durchmessermaß)
SX, SZ
Schnittbegrenzung (SX: Durchmessermaß) – (default:
keine Schnittbegrenzung)
A
Anfahrwinkel (Bezug: Z-Achse) – (default: parallel zur
Z-Achse)
W
Abfahrwinkel (Bezug: Z-Achse) – (default: orthogonal zur
Z-Achse)
Q
Freifahrart bei Zyklusende
0: zurück zum Startpunkt (erst X- dann Z-Richtung)
1: positioniert vor der fertigen Kontur
2: hebt ab auf Sicherheitsabstand und stoppt
H
Art der Schnittlinien
0: konstante Spantiefe: Kontur wird um einen konstanten
Zustellwert (achsparallel) verschoben
1: äquidistante Schnittlinien: Schnittlinien verlaufen im
konstanten Abstand zur Kontur (konturparallel). Die
Kontur wird skaliert.
D
Elemente ausblenden: Formelemente nicht bearbeiten
(siehe Bild)
HR
Hauptbearbeitungsrichtung
0: automatisch
1: +Z
2: +X
3: -Z
4: -X
Weitere Formulare: